PCB焊接加工:从工艺窗口到可靠性验证的工程实践
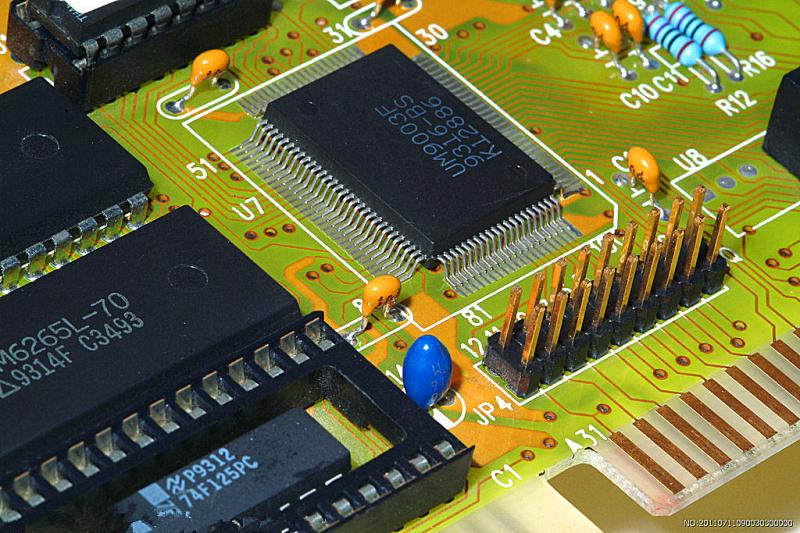
在电子制造产业链中,PCB焊接加工是连接设计与量产的关键环节。它并非简单的"把元件焊到板上",而是一套涉及材料学、热力学、冶金学与过程控制的系统工程。对于杭州及长三角地区的硬件企业而言,选择一家具备工艺纵深能力的焊接代工伙伴,往往直接决定产品的一次通过率与现场失效率。本文结合行业公开数据与典型工程案例,拆解PCB焊接加工的核心技术节点。
一、焊接工艺窗口:温度曲线不是"抄作业"
回流焊的温度曲线是PCB焊接加工中最常被低估的变量。根据IPC/JEDEC J-STD-020E标准,无铅焊料(SAC305)的峰值温度通常控制在235℃~250℃,液相线以上时间(TAL)建议为60~90秒。但实际生产中,板厚、铜箔面积、元件密度与封装类型会显著改变热容量分布。
以一块6层、板厚1.6mm的工业控制板为例,其边缘与中心区域的温差在无优化炉温下可达12℃~18℃。若按边缘区域设定峰值温度,中心区域的BGA焊球可能因热量不足产生冷焊;反之则可能使边缘的连接器塑料本体发生热变形。因此,专业代工厂会采用"热偶实测+炉温分区补偿"的方式建立工艺窗口,而非直接套用焊膏供应商的推荐曲线。
二、焊点可靠性:从外观检验到金相分析
目视检查与AOI能发现桥连、缺焊、偏移等明显缺陷,但无法评估焊点内部的金属间化合物(IMC)厚度。行业研究数据表明,Cu₆Sn₅与Cu₃Sn层的总厚度超过4μm时,焊点脆性断裂风险显著上升。在汽车电子与医疗电子领域,这一指标通常被纳入首件验证的必检项。
迈创电子科技在杭州SMT贴片加工产线中引入定期金相切片抽检机制,针对QFN、LGA等底部焊端器件,每批次保留2~3个样本进行IMC层测量与空洞率统计。根据IPC-A-610G Class 2标准,焊点空洞率一般要求低于25%,而功率器件与散热焊盘则需控制在15%以内。这种"数据留痕"的做法,使得工艺异常可在批次内被追溯,而非等到整机老化测试才暴露。
三、小批量SMT的工程挑战与应对
小批量SMT加工(通常指50~500片量级)与大批量产线存在本质差异。批量小意味着钢网开孔无法通过多轮试产优化,贴片程序的元件数据库调用频次低,换线损耗占比高。杭州地区大量硬件初创团队与科研院所的项目正属于这一范畴。
针对此类需求,合理的做法是:在PCB焊接加工前进行DFM可制造性分析,重点检查焊盘间距与阻焊开窗是否匹配、拼板方式是否利于分板、基准点(Mark点)是否满足贴片机识别要求。数据显示,在SMT贴片加工前完成DFM闭环的项目,其首件一次通过率可提升约30%,返修工时下降近一半。这并非依赖更贵的设备,而是依赖工程前置。
四、元器件采购与焊接工艺的协同
元器件采购环节同样影响焊接质量。不同品牌、不同批次的同一型号MLCC,其端头镀层成分与可焊性可能存在差异;二手翻新料或存储超期的元件,引脚氧化会直接导致润湿不良。因此,将元器件采购与电路板焊接纳入同一质量体系管理,比分开外包更有利于责任界定。
在实际操作中,建议对湿度敏感等级(MSL)为3级及以上的器件执行严格的烘烤与真空存储流程,并在SMT贴片加工前进行可焊性抽检。这些措施在杭州电子元器件供应链中已逐渐成为中高端代工的标配。
五、结语
PCB焊接加工的质量不是靠最后一道检验"筛"出来的,而是靠工艺窗口设定、过程数据采集与工程前置分析"长"出来的。对于寻求电子组装代工与电子焊接代工服务的企业而言,考察代工厂时不妨关注三个问题:是否有热偶实测记录?是否保留金相切片样本?是否在加工前提供DFM反馈?这三点的答案,往往比设备清单更能说明问题。